Batteries automobiles : le cell-to-pack menace-t-il leur réparabilité ?
En supprimant progressivement les modules dans les packs de batterie, les constructeurs gagnent en densité énergétique, en masse et en coût. Mais cette intégration croissante, avec le cell-to-pack puis le cell-to-body, complique la réparation des batteries.
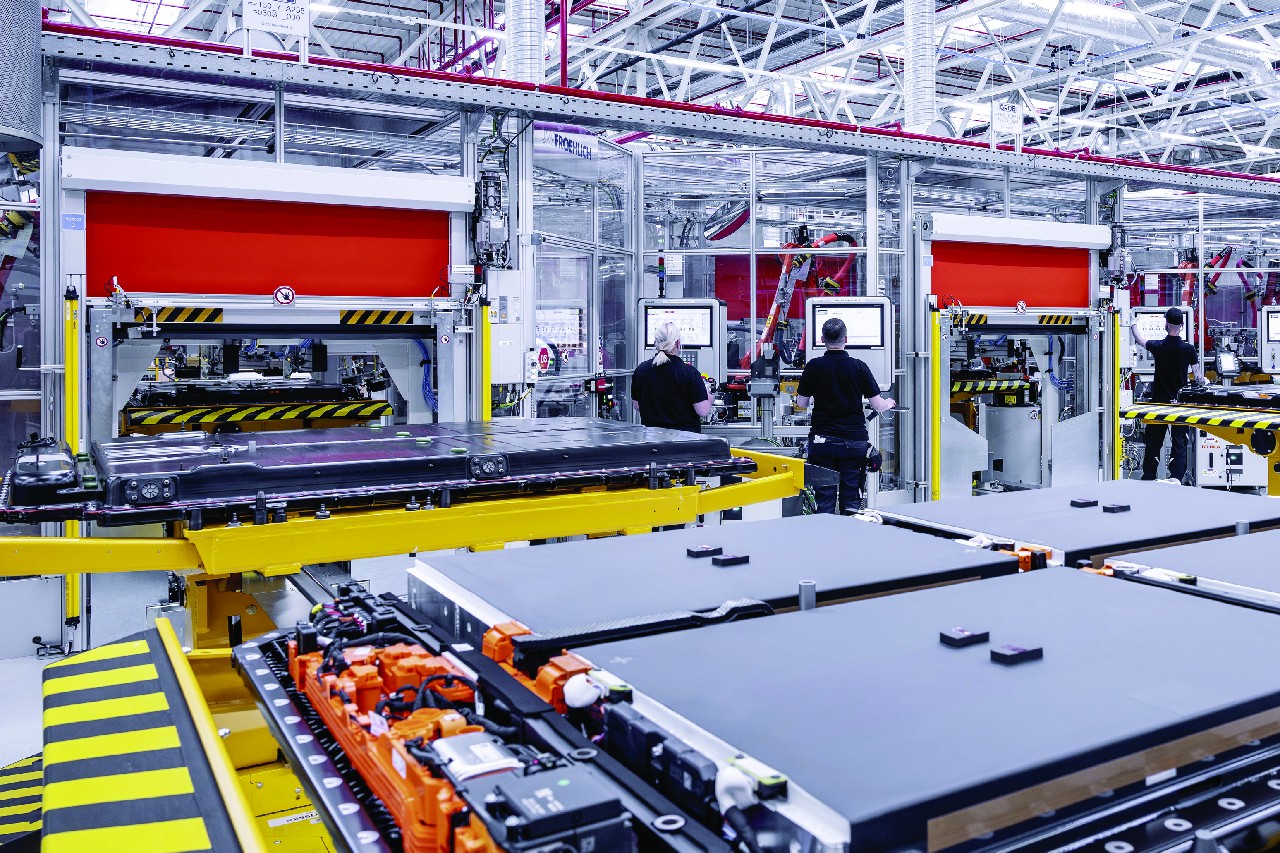
30 à 50 %, ce sont les émissions de gaz à effet de serre supplémentaires sur le cycle de vie d’un véhicule électrique si l’on remplace la batterie. ©Mercedes-Benz Group AG
La batterie est à la fois l’élément le plus coûteux et le plus structurant d’un véhicule électrique. Sa conception détermine en grande partie son autonomie, son poids, mais aussi sa capacité à être réparée. Or, derrière le terme générique de "batterie" se cache un ensemble complexe.
Un pack de batterie accueille les cellules qui stockent l’énergie électrique et occupent l’essentiel du volume, mais aussi le système de gestion BMS (battery management system), un boîtier de connexion pour la recharge, un réseau de communication entre les capteurs des cellules et le BMS, un dispositif de refroidissement et de chauffage, ainsi qu’un système de ventilation pour le dégazage.
Sauf dans quelques cas particuliers, comme une disposition en croix de Lorraine, le pack prend la forme d’un parallélépipède rectangle qui occupe une grande partie du soubassement. Cette implantation abaisse le centre de gravité sans empiéter directement sur l’habitacle, mais elle peut imposer un toit plus haut ou une position plus allongée des occupants.
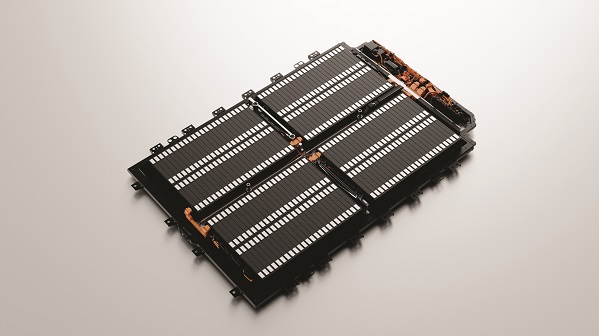
Batterie cell-to-pack de Mercedes-Benz CLA, intégrant des renforts. ©Mercedes-Benz
Des modules aux supermodules
Sur les premiers véhicules électriques de grande diffusion, au début des années 2010, les batteries ont été conçues selon une architecture cellules-modules-pack : un pack est constitué de 4 à près de 50 modules, et chacun loge généralement 10 à 30 cellules de format prismatique ou poche. Cela peut même dépasser 500 unités en cas de cellules cylindriques comme chez Tesla.
La plateforme MEB première génération de Volkswagen proposait différentes capacités de batterie en fonction du nombre de modules d’environ 6,5 kWh utiles chacun : sept pour 45 kWh utiles, neuf pour 58 kWh et douze pour 77 kWh.
Cette organisation présente plusieurs avantages. La standardisation des modules réduit les coûts de développement et de production. Elle permet aussi de mieux contrôler les déformations des cellules et renforce la protection contre la propagation d’un emballement thermique. Puis en cas de réparation nécessaire, un module peut être remplacé.
Il est également possible de positionner un module au-dessus d’un autre afin d’optimiser le volume disponible dans le châssis, ce qui est parfois le cas lorsqu’un constructeur utilise une plateforme initialement conçue pour une propulsion thermique.
Afin de loger un plus grand nombre de cellules ou des cellules plus volumineuses, dans le but de dépasser 500 km d’autonomie, les constructeurs ont d’abord réduit le nombre de modules pour supprimer une partie des composants passifs, notamment les doubles parois et certains moyens de fixation. Ces "supermodules", de plus grande taille, regroupent davantage de cellules tout en simplifiant l’assemblage.
La Renault 5 E-Tech et la Zoe disposent toutes deux d’une batterie de 52 kWh, mais leur architecture diffère fortement : la première compte 4 modules de 46 cellules, tandis que la seconde en utilise 12 de 16 cellules. D’ailleurs, la Zoe conserve un total de 192 cellules dans toutes ses générations, qu’elle offre 22, 41 ou 52 kWh. L’augmentation de capacité résulte non pas d’un plus grand nombre de cellules, mais d’une chimie améliorée et d’une hauteur accrue.
La tendance va également vers des cellules plus volumineuses, telles que celles de format lame (Long Blade) conçues par BYD, longues de 960 mm. Ces cellules sont actuellement utilisées sur des modèles chinois, comme les BYD Atto 3, BYD Dolphin et Denza Z9GT, mais également sur certains Tesla Model Y et Toyota bZ3.
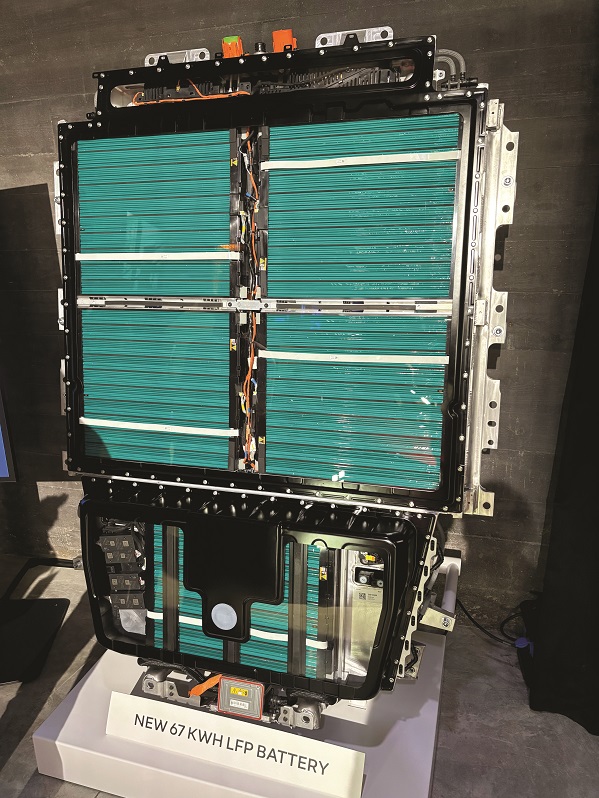
Renault propose aujourd’hui, sur la Megane ou le Scenic notamment, une batterie LFP de 67 kWh en cell-to-pack. ©Renault/Thomas Cortesi
Le cell-to-pack prend le pouvoir
L’étape suivante consiste à supprimer totalement les modules. Dans une architecture cell-to-pack (CTP), les cellules sont placées directement dans le pack. Cette solution réduit encore les coûts de fabrication, allège le véhicule et augmente, à volume égal, la quantité d’énergie embarquée grâce à une meilleure densité énergétique à l’échelle du pack.
Le CTP a été commercialisé pour la première fois à grande échelle sur la berline BYD Han EV. Il a ensuite été adopté par plusieurs marques chinoises, dont BAIC, BYD, Nio et XPeng, ainsi que par une version de la Tesla Model 3.
Les groupes européens suivent désormais cette voie. Le groupe Volkswagen a notamment choisi cette architecture pour l’ID. Polo et l’Audi A2 e-tron, tandis que Renault a annoncé son déploiement sur des versions d’entrée de gamme des Scenic E-Tech, Twingo E-Tech et R5 E-Tech reposant sur la plateforme AmpR Small.
Ce virage vers le CTP chez le constructeur français s’accompagne d’un changement de chimie : les cellules LFP (lithium-fer-phosphate) sont préférées en entrée de gamme aux cellules NMC (nickel-manganèse-cobalt). Leur densité énergétique plus faible est en partie compensée par l’architecture cell-to-pack, avec à la clé une baisse attendue de 20 % du coût des batteries.
Dans certaines architectures, le couvercle supérieur de la batterie sert directement de plancher à l’habitacle. Avec sa plateforme de sixième génération "Neue Klasse", inaugurée sur le nouvel iX3, BMW a ainsi adopté une approche dite "Pack to open body" : la coque de la version électrique possède un soubassement ouvert, fermé par le bac de batterie. Sur une version du Tesla Model Y, l’intégration va encore plus loin puisque les rails des sièges avant sont vissés directement sur le couvercle de la batterie, qui fait office de plancher.
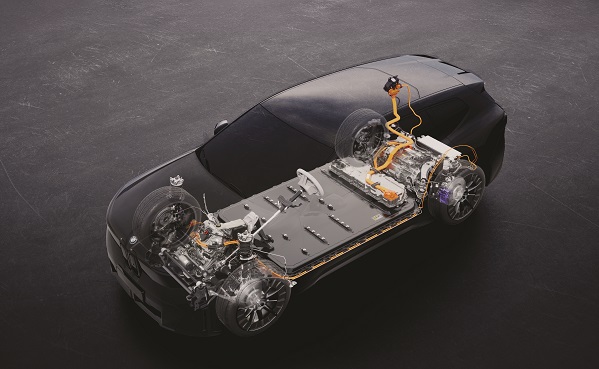
Avec le nouvel iX3, BMW a choisi la technologie "pack to open body", c’est-à-dire que la batterie vient fermer le soubassement. ©BMW
La réparabilité souffre des avancées
Chaque évolution architecturale, du module au supermodule, puis au cell-to-pack, répond ainsi à des objectifs d’industrialisation, de réduction des coûts et d’augmentation de l’autonomie. Mais cette intégration croissante diminue progressivement l’accessibilité aux composants internes.
Après les gains industriels, la réparabilité devient donc le principal point critique de cette évolution. En effet, le remplacement d’une ou plusieurs cellules est délicat car elles sont généralement maintenues dans le module par une colle qui absorbe les vibrations et assure le transfert thermique avec une plaque de refroidissement et de chauffage.
Le remplacement de quelques cellules imposerait un rééquilibrage, c’est-à-dire une homogénéisation de leur niveau de charge (SoC). Au fil des recharges, les variations de production et les différences de contrainte thermique créent, en effet, des écarts entre les cellules.
Dans un assemblage en série, les cellules les plus faibles atteignent plus vite un SoC de 100 % et cessent alors d’accepter du courant, ce qui bloque la recharge des autres. L’introduction de cellules neuves accentuerait ces écarts de capacité et de puissance avec celles d’origine. Elle pourrait donc accélérer la dégradation du pack et diminuer son autonomie.
Lorsqu’une cellule est défaillante, la réparation consiste donc généralement à remplacer un ou plusieurs modules complets. Les modules déposés peuvent ensuite être reconditionnés dans des ateliers spécialisés.
Avec le cell-to-pack, cette possibilité peut disparaître. Un défaut sur une cellule pourrait donc imposer le remplacement complet du pack. Pour limiter ce risque, les constructeurs cherchent à fiabiliser au maximum la production des cellules et des autres composants, ainsi que l’assemblage de la batterie. Les capteurs, les câbles et leurs connecteurs devraient toutefois rester accessibles aux interventions en après-vente.
La réparabilité du système de gestion BMS, composé de cartes électroniques, de faisceaux électriques et de capteurs, soulève une difficulté supplémentaire. Dans les premières générations de batteries, le BMS est regroupé dans un compartiment dédié : il reste relativement accessible et peut être remplacé ou reprogrammé.
Certaines architectures plus récentes répartissent, au contraire, les fonctions de mesure au plus près des cellules afin de réduire le câblage et d’améliorer la précision. Cette évolution, également présente dans les batteries modulaires, accroît la fiabilité globale, mais rend l’accès aux cartes électroniques beaucoup plus difficile.
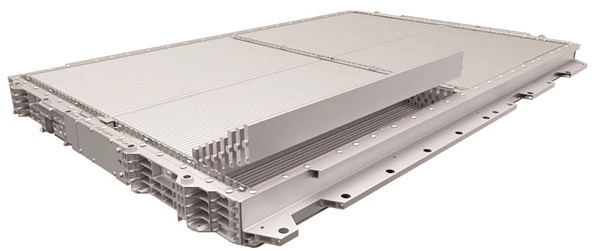
Première batterie sans modules commercialisée sur la BYD Han EV. ©BYD
Remplacement contre réparabilité
La réparabilité représente d’abord un enjeu économique pour le client, mais aussi pour le constructeur, puisque la batterie est le plus souvent garantie pendant 5 à 8 ans. Ces durées correspondent également aux seuils de la réglementation GTR22 établie par l’ONU et adoptée le 9 octobre 2023 : la perte maximale de capacité est fixée à 20 % après 5 ans ou 100 000 km, puis à 30 % après 8 ans ou 160 000 km.
Mais l’enjeu est aussi environnemental. Remplacer un pack complet plutôt qu’un composant impose de produire une nouvelle batterie, ce qui représente 30 à 50 % des émissions de gaz à effet de serre sur l’ensemble du cycle de vie d’un véhicule. Et surtout, cela implique d’utiliser davantage de matières premières critiques.
À partir du 18 février 2027, le passeport batterie prévu par le règlement 2023/1542 de l’Union européenne fournira aux professionnels et aux consommateurs diverses informations sur la batterie d’un véhicule. En matière de recyclage, ce règlement impose aussi que les batteries de VE puissent être facilement retirées et remplacées par des professionnels indépendants. Toutefois, cette exigence porte sur le remplacement de la batterie complète et non sur la réparation de ses composants internes.
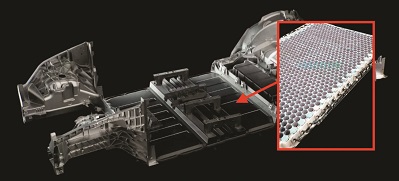
Projet Tesla d’un soubassement accueillant directement les cellules de la batterie. ©Tesla
Le cell-to-body pousse l’intégration encore plus loin
En 2022, BYD a présenté sa plateforme e-Platform 3.0 sans bac de batterie indépendant : les cellules sont intégrées directement à la structure du châssis, selon une architecture appelée cell-to-body (CTB). Le constructeur affirme que la berline Seal équipée de cette solution atteint une rigidité structurelle comparable à celle d’une supersportive, tout en maximisant l’espace à bord.
D’autres constructeurs travaillent sur le sujet. Tesla a notamment testé une intégration directe des cellules dans le soubassement. Mais le développement de cette technologie va de pair avec celui du gigacasting qui permet de mouler et presser des pièces de grande dimension.
Si les avantages du cell-to-body semblent nombreux du point de vue industriel ou financier, une éventuelle réparation paraît de plus en plus illusoire. Même le recyclage s’annonce plus complexe avec des cellules intégrées au châssis.
Par Yvonnick Gazeau
Vous devez activer le javacript et la gestion des cookies pour bénéficier de toutes les fonctionnalités.
Sur le même sujet
Laisser un commentaire
Vous devez vous connecter pour publier un commentaire.