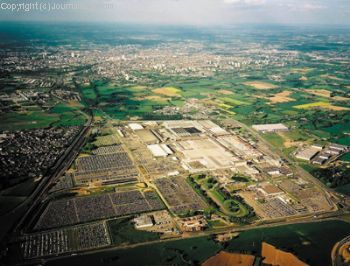
...sortira de l'usine de Rennes.
Cette première opération consiste à fabriquer les différentes pièces métalliques constitutives de la structure de l'automobile. Néanmoins, certains éléments ne sont pas fabriqués sur place. Des fournisseurs extérieurs fournissent les capots ou les ailes de la C6 . L'usine a pourtant souhaité conserver sur place l'emboutissage des pièces à forte valeur ajoutée. Ainsi, partant de rouleaux d'aciers livrés par Arcelor ou Thyssen, des presses allant jusqu'à 4 000 tonnes vont fabriquer les côtés d'habitacle, les portières, les ailes arrière et autres. Pour minimiser les risques de déformation durant l'opération très contraignante de l'emboutissage, les plaques métalliques sont huilées. Néanmoins, en sortie de presse, de nombreux opérateurs vérifient déjà la qualité de toutes les pièces, pour s'assurer de l'absence de défauts, qui se révéleraient lourds de conséquences pour la suite des opérations. Un prélèvement ponctuel donnera même lieu à une étude approfondie de la pièce, pour plus de sécurité. Les différents composants sont ensuite stockés en magasin, avec les éléments fournis par des prestataires (5). Pour les parties visibles de la carrosserie, les côtés d'habitacle par exemple, l'usine a mis en place un contrôle exhaustif appelé superfinition. Des opérateurs chevronnés scrutent la pièce d'emboutissage, et retouchent si besoin, ici, avec un coup de ponceuse ou là, d'un coup de lime précis. Tout cela sur la base d'un "gabarit" reprenant les défauts récurrents, mêmes minimes, de la pièce. En ce qui concerne les pièces d'aluminium, une pièce spéciale munie d'aspiration des poussières accueille elle aussi des tôliers de grand talent, qui œuvrent dans un souci du détail hallucinant.
Nous voici maintenant dans le second bâtiment de l'usine, abritant les opérations de ferrage et nécessitant 265 personnes, juste pour le segment haut de gamme. Il s'agit ici de réunir les éléments de structure de la voiture, qui arrivent de l'emboutissage. On traite les C6 bien sûr, mais également les coupés Peugeot 407, considérés eux aussi comme des hauts de gamme dans le groupe.
Tout commence par la mise en forme des planchers avant et arrière de la caisse. Pour l'arrière, on assemble le plancher de coffre, les deux longeronnets, l'assise des sièges. A ce niveau, les structures de 407 et de C6 sont rigoureusement identiques, puisqu'il s'agit d'une plate-forme commune. La différenciation se fait à la pose de la pièce en rouge sur la photo, plus longue de quelques centimètres pour C6. La partie du plancher avant se monte sur le même principe, avant de retrouver la partie arrière. L'opération se fait au moyen d'un robot soudeur. A titre d'information, il faut en tout 4 000 points de soudure pour une C6. La machine assemble donc les deux modules avant et arrière, en leur greffant également le tablier, pièce qui recevra le tableau de bord le moment venu. L'heure est maintenant à la vérification des soudures, MIG (Metal Inert Gas) et PSE (Point de Soudure Electrique). Une opération visuelle et manuelle, effectuée pour une femme d'expérience, qui doit suivre un mode opératoire précis. En supplément, une fois par semaine, on éprouve les soudures, jusqu'à la cassure, pour vérifier leur solidité (contrôle destructif).
A partir de cette étape, la voiture est identifiée. C'est-à-dire que l'on sait déjà chez quel client elle va aller. Toutes les informations relatives à son équipement, ses options et son évolution en cours de montage, les défauts rencontrés et corrigés…, sont enregistrées dans une puce électronique fixée sur sa "luge", châssis artificiel servant au montage. Cette puce sera lue à chaque étape du processus de fabrication. Le procédé de lecture électronique permet également de déclencher le procédé de livraison synchrone des pièces. Cela signifie qu'à chaque étape de l'assemblage, une commande de pièce part chez un équipementier dont l'usine se situe aux alentours. Il devra livrer au bon endroit de la ligne, au bon moment. Cela permet par exemple que les boucliers ou les rétroviseurs, déjà teintés de la bonne couleur, arrivent au bon moment, pour la bonne voiture… Une gestion lourde, mais qui rationalise grandement les postes de travail. Chaque opérateur a forcément en main la bonne pièce au bon endroit. Pas d'erreur possible.
Nous arrivons maintenant à la mise en place des côtés d'habitacle sur la base roulante. L'opération est manuelle, mais on ne soude pas les éléments. Il s'agit juste de les positionner approximativement, à l'aide de pinces. Le soudage final se fait au moyen d'une machine aux allures apocalyptiques, le Géoflexor. Ce robot impressionnant va contrôler et affiner au maximum la géométrie de l'ensemble des pièces, puis brider l'ensemble et pointer les éléments. Les soudures finales à haute résistance s'effectuent juste après, avec, là encore, des robots. A titre d'information, l'usine de Rennes est passée de 2 à 1 075 robots entre 1975 et 2005, cela sans réduction de personnel, mais avec une productivité accrue. En parallèle de ces opérations lourdes de ferrage, une seconde équipe a travaillé sur le montage des portes en aluminium, une première dans le groupe, ainsi que des capots et des coffres arrière. Les ouvrants rejoignent maintenant la caisse. Nouveau contrôle, cette fois pour gérer le plus finement possible les jeux et affleurements entre les éléments (18). Là encore, on "paluche" (caresse) l'ensemble de la voiture afin de ressentir le moindre défaut (20), que l'on corrigera sur place, au moyen de ponceuses très fines. Le souci du détail poussé à son paroxysme ! Ce n'est d'ailleurs qu'à ce prix que les élues peuvent accéder à l'étape suivante, la peinture.